Produkter
0,05 mm fjærlist i rustfritt stål

0,05 mm fjærlist i rustfritt stål

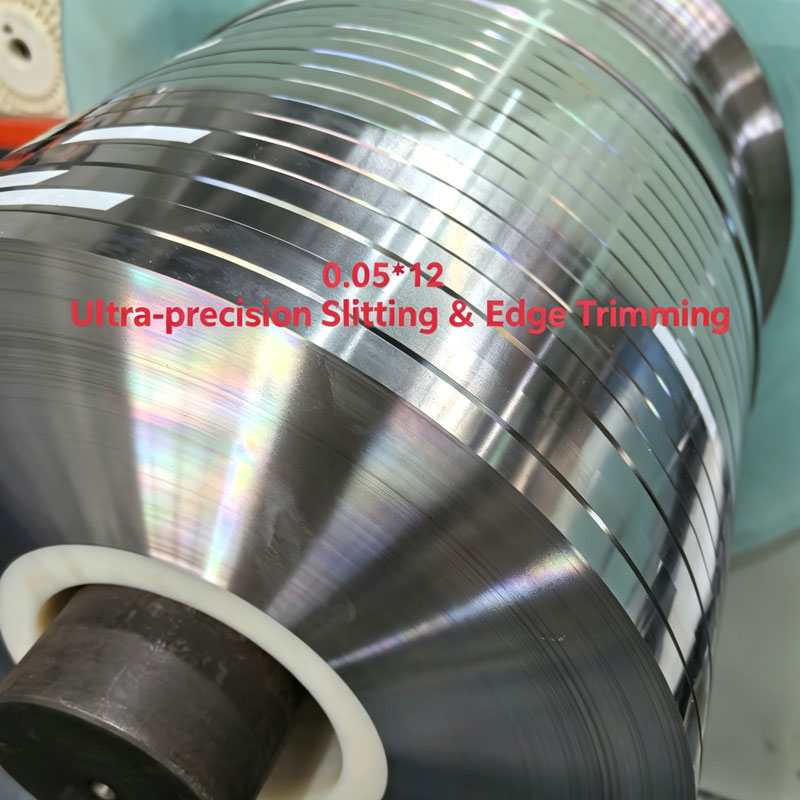
0,05 mm fjærlist i rustfritt stål fra Qihong rulles til 0,050 mm nominelt med et ±0,002 mm bånd, spalte 2 til 300 mm bredt i 1/4H til H-tempering for kontakter, shims og flate fjærer. Ningbo-produsenten tempererer, spalter og rapporterer hardhet på hver spole.

    Tegninger sier 0,05 mm og trykk er uenige. Ved denne måleren er det nominelle tallet et bånd snarere enn et faktum: toleransen er noen få prosent av seksjonen, en grad kan være en tiendedel av den, og spolens egen vikling etterlater en krumning som dukker opp som en feilmating to meter inn i løpet.0,05 mm fjærlist i rustfritt stålfra Qihong er rullet, temperert og spaltet i Ningbo, Kina mot et oppgitt mikronbånd i stedet for en møllekonvensjon, så delen er designet rundt tall du kan måle ved ankomst.

    50 µmnominell seksjon ±2 µmmålebånd, avtalt pr bestilling 119 g/mved 300 mm bredde

    Hvorfor 0,05 mm

    Fjærtemperaturområdet på denne linjen starter på 0,05 mm og går til 3,0 mm, mens folieområdet går fra 0,01 til 0,30 mm og dekker samme sporvidde fra den andre retningen. Så dette er sømmen: den tynneste delen fortsatt behandlet som stripe, og punktet der feilmodusene slutter å være metallurgiske og begynner å være dimensjonale.

    1. Gauge er et band, ikke et tall.Ved 0,050 mm betyr et ±0,002 mm vindu at seksjonen beveger seg med 4 % fra spole til spole. En presse satt opp på den lave siden av det båndet og matet fra den høye siden endrer lukkehøyden med mer enn de fleste progressive verktøy tåler.
    2. Korn blir en brøkdel av seksjonen.Ved ASTM kornstørrelse 8 er gjennomsnittlig korn omtrent 22 µm, nær halvparten av tykkelsen. Delen er bare to eller tre korn dyp, så spredning mellom varmene er metallurgisk snarere enn en rullefeil, og ingen mengde målerkontroll fjerner den.
    3. Graden konkurrerer med tykkelsen.Fem mikrometer er usynlig på 0,30 mm og utgjør 10 % av snittet her, derfor er kanttilstanden bestilt som tall på denne måleren og overlatt til konvensjon på tyngre stripe.
    4. Spolesett lages ved vikling, ikke ved rulling.Tynn seksjon tar en permanent krumning fra sin egen spenning på rekylen, og spolens kjernediameter avgjør hvor mye.
    5. Massen er lav, lengden er lang.Med en bredde på 300 mm veier båndet ca. 119 g per meter, så en 100 kg spole går til omtrent 840 m. Bra for uavbrutt produksjon, utilgivelig hvis de første ti meterne er feil.

    Ingenting av dette er en defekt i materialet. Det er fysikken til en 50 µm seksjon, og det er derfor0,05 mm fjærlist i rustfritt stålmå spesifiseres av målebånd, gradhøyde og spolen bygget sammen i stedet for med karakternavn alene.

    Toleranse matematikk

    En ±0,01 mm toleranse er umerkelig på 0,5 mm stripe og umulig her: det vil være 20 % av seksjonen. Toleranse betyr bare noe som en andel av nominell, og den andelen er det som setter prisen på denne måleren.

    Nominell måler Typisk band Andel av seksjon
    0,50 mm ±0,010 mm 2,0 %
    0,20 mm ±0,005 mm 2,5 %
    0,10 mm ±0,003 mm 3,0 %
    0,05 mm ±0,002 mm 4,0 %
    1. Krone.En mølle forlater midten litt tyngre enn kantene. På tung stripe er det et flathetsspørsmål; her er det et målespørsmål, fordi forskjellen mellom senter og kant kan nærme seg hele toleransebåndet.
    2. Kantfall etter slisset.Skjæresaks fremfor kutt, og den siste halve millimeteren i hver kant kan tynnes. Det betyr noe på 2 til 10 mm bredder der kantene utgjør en stor del av ansiktet.
    3. Rulle eksentrisitet.Viser seg som en periodisk bølge i tykkelse langs spolen, med en bølgelengde lik arbeidsrullens omkrets. En mikrometeravlesning tatt på et tidspunkt vil gå glipp av det helt.
    4. Selve målingen.Et håndmikrometer med flate ambolter komprimerer tynn stripe litt og viser lavt; en dødvektsmåler eller ikke-kontaktmåler gjør det ikke. Spør hvilket instrument sertifikatet kom fra før du sammenligner to leverandører.
    Skriv toleransen som et bånd pluss en målemetode, for eksempel "0,050 mm ±0,002 mm, målt på midten av bredden med berøringsfri måler". En bar "0,05 mm" på en innkjøpsordre vil bli møtt av enhver leverandør på den måten som passer dem, og argumentasjonen etterpå handler om tolkning, ikke kvalitet.

    Å holde 4 % på 50 µm er et rulle- og spenningskontrollproblem snarere enn et inspeksjonsproblem, og det er derfor0,05 mm fjærlist i rustfritt ståler sitert med båndet festet til måleren og bekreftet per spole i stedet for å bli lovet som en katalogfigur.

    Hardhet ved måler

    Hardhet er normalt oppgitt som ett tall. Ved 0,05 mm er det først en metrologiavgjørelse, fordi innrykket må passe inn i seksjonen før avlesningen betyr noe.

    1. Last endrer svaret.Ved HV 550 er en innrykk på 0,1 kgf omtrent 18 µm på tvers og omtrent 6 µm dyp, en åttendedel av seksjonen, noe ASTM E384 aksepterer fordi tykkelsen overstiger 1,5 ganger diagonalen. Det samme materialet testet ved 1 kgf trenger en diagonal på 58 µm og derfor 87 µm snitt, så testen er ugyldig her uansett hva instrumentet skriver ut.
    2. Oppgi lasten med verdien.HV 550 ved HV0.1 og HV 550 ved HV1 er forskjellige påstander om samme spole. Et sertifikat uten last er ikke sammenlignbart med noe.
    3. Strekkløp på hele seksjonen.Ingen maskinbearbeidet prøve kan lages fra 50 µm, så testen er en strimmelstrekk på den leverte bredden, og resultatet avhenger av prøvebredden og grepjusteringen. Spør etter bredden som brukes.
    4. Sjekk på tvers av bredden, ikke bare langs den.Gløding og tempereringsrulling lar begge kantene og midten være litt fra hverandre. Tre avlesninger, to kanter og midten, forteller deg mer enn et enkelt tall i midten.
    5. Forvent en bredere spredning enn på tung stripe.To eller tre korn gjennom seksjonen betyr at innrykk kan lande på en korngrense eller innenfor ett korn, og spredningen mellom avlesningene er reell materialadferd i stedet for operatørfeil.

    Den praktiske løsningen er en innkjøpsordrelinje som navngir metoden: hardhet i HV med oppgitt belastning, testet i tre posisjoner over bredden, rapportert per spole. Det snur0,05 mm fjærlist i rustfritt stålinn i et materiale din innkommende inspeksjon faktisk kan avvise, som er den eneste typen spesifikasjon som er verdt å skrive.

    Spesifikasjonsarket

    Figurene nedenfor er arbeidsvinduet for denne måleren. Alt utenfor dem er sitert individuelt i stedet for lovet fra en tabell.

    Punkt Spesifikasjon
    Nominell måler 0,05 mm (0,050 mm); 0,05 til 3,0 mm tilgjengelig i samme serie
    Tykkelsestoleranse ±0,002 mm typisk ved denne måleren, bånd avtalt per bestilling
    Bredde 2 til 300 mm spalte; smalere eller bredere etter avtale
    Karakterer 201, 301, 304, 316L, 631, 430
    Temperament Glødet, 1/4H, 1/2H, 3/4H, H
    Hardhetsrapport HV ved en oppgitt last (HV0.1 eller HV0.2), tre posisjoner over bredden
    Strekkstyrke 1100 til 2100 MPa over de harde temperamentene, bekreftet per karakter og temperament
    Flathet 0,03 mm/m eller bedre på den ferdige spaltespolen
    Flate 2B, BA, børstet, polert; oljet eller tørr som spesifisert
    Kant Spaltet, rund kant eller avgradet til en oppgitt gradhøyde
    Leveringsskjema Spole, oscillerende viklet spole, kuttet lengde
    Spolevekt Still inn til din decoiler-kapasitet; ca 840 m per 100 kg ved 300 mm
    Standarder ASTM, AISI, GB, JIS, DIN, BS, EN; møllesertifikat per parti
    Sertifisering ISO 9001 kvalitetssystem, SGS; RoHS-dokumentasjon på forespørsel
    Minimumsbestilling 100 kg standard; 5 til 20 kg prøvelengde for verktøykvalifisering
    Tre linjer gjør det meste av arbeidet med forespørselen: målebåndet med målemetoden, gradhøyden du kan leve med, og spolevekten din decoiler kan bære. Alt annet kan justeres etter den første spolen; de tre bestemmer om den første spolen går i det hele tatt.

    Bredde er verdt en ekstra titt før tegningen fryses. Jo smalere spalten er, desto større andel av flaten tas av den klippede kanten: på en 2 mm bred del kan halve flaten være kantpåvirket, noe som etterlater svært lite grunnmetall for å bære lasten. Det er en designbeslutning i stedet for et kjøp. Send den ferdige blanke størrelsen med henvendelsen så0,05 mm fjærlist i rustfritt ståler oppgitt på bredden verktøyet faktisk trenger.

    Edge og Burr

    En grad er en høyde, og på tynn stripe er en høyde en prosentandel. Fem mikrometer på 0,30 mm er 1,7 % av snittet og forsvinner i en avgradingspassasje; fem mikrometer her er 10 %, og det blir det høyeste på delen.

    1. Spaltekanter standard og den billigste. Den har en overrullet kant på den ene siden og en grad på den andre, og gratsiden skal navngis på tegningen slik at verktøyet kan sette den inne i svingen eller vekk fra en glidende kontakt.
    2. Rund kantfjerner det skarpe hjørnet ved å barbere eller rulle. Det koster et pass, beskytter operatører og dør, og er det vanlige valget for deler som håndteres i bulk eller mates gjennom en styreskinne.
    3. Avgradet til oppgitt høydeer den eneste versjonen som kan inspiseres. "Gravet" alene betyr forskjellige ting i forskjellige butikker; "grad under 3 µm målt ved 200x" er et kriterium.
    4. Kantfallfra skjæring tynner den ytre brøkdelen av en millimeter. På en 2 mm bred stripe som er en fjerdedel av ansiktet, og den viser seg senere som en myk sone som ikke vil holde en bøy.
    5. Håndteringsmerker er den andre graten.En ripe på tvers av 50 µm er et hakk, og et hakk på en fjær er et tretthetsopphav. Interleaved vikling og hansker ved decoileren betyr mer på denne måleren enn på noen annen i serien.

    Kanttilstand er den billigste variabelen å endre og den dyreste å oppdage sent, fordi et gradproblem vanligvis oppdages av kundens press i stedet for av slisselinjen. Å navngi kanten og gradhøyden på bestillingen er det som holder0,05 mm fjærlist i rustfritt stålfra å være et materiale som kun fungerer på leverandørens egen prøve.

    Spolebygg

    Tynn stripe husker hvordan den ble såret. Spenningen på rekyleren, kjernediameteren og måten rundene stables på etterlater en form i spolen som pressen arver, og ved 50 µm er den formen like innflytelsesrik som temperamentet.

    1. Spolesetter en langsgående sløyfe som vises når stripen vikles av. Det kommer fra viklingsspenning og fra kjernediameteren, og det reduseres med en større kjerne og lavere spenning i stedet for ved utjevning etterpå, siden utjevning på denne måleren ville koste hardhet.
    2. Armbrøster en kurvatur i bredden, vanligvis arvet fra møllen og forsterket ved spalting. Den vises som en del som gynger på en flat plate og som inkonsekvent blank plassering i en terning.
    3. Teleskoperingskjer når runder glir sidelengs under vikling. Interleaving eller kantføring forhindrer det; ingenting fikser det når det først har skjedd under transport.
    4. Oscillerende viklinglegger stripen frem og tilbake over en bred spole, som fjerner spolesettet nesten helt og lar et langt løp fortsette uten spolebytte. Det er den vanlige leveringsformen for smale bredder og lange lengder.
    5. Spolevekt er en håndteringsbeslutning.En spole på 100 kg ved denne måleren er over 800 m materiale: færre spolebytter og lengre uavbrutt kjøring, men mer vekt å løfte og mer tap hvis kanten blir skadet under transport.
    6. Pakking er en del av spesifikasjonen.Fuktsikkert papir, interleaving og en fumigert pall beskytter en kant som et enkelt stroppmerke kan ødelegge.

    Å spesifisere spolekonstruksjonen er ikke en detalj for ekspeditøren; det er det siste prosesstrinn som avgjør om materialet kommer flatt nok til å mate. Rulling, temperering og slitsing sitter i ett anlegg i Ningbo High-Tech Zone, og det er derfor0,05 mm fjærlist i rustfritt stålkan vikles til kjernediameteren og spolevekten din decoiler faktisk kjører.

    FAQ

    QEr 0,05 mm fortsatt stripe, eller allerede folie?

    AI kommersielle termer er det begge deler, og det er nettopp derfor det skaper argumenter. Folie er katalogisert fra ca. 0,01 til 0,30 mm og bånd fra 0,05 til 3,0 mm, så en 50 µm seksjon sitter inne i begge katalogene og kan siteres fra to forskjellige produksjonslinjer. Disse linjene oppfører seg ikke på samme måte: de løper med forskjellig spenning, spalter fra forskjellige masterspolebredder og holder forskjellige toleransebånd, så spolen som kommer har et annet sett og en annen kant avhengig av hvilken som har laget den. Ingenting av det er synlig på esken. Spør hvilken linje som vil produsere spolen din og hvilket bånd den linjen har. På denne siden starter vår-temper-serien på 0,05 mm og den ultratynne serien dekker 0,01 til 0,1 mm, og det er grunnen til at samme delenummer kan komme tilbake med to vidt forskjellige anførselstegn.

    QHvilken toleranse kan du egentlig holde på denne måleren?

    ARundt ±0,002 mm er det normale båndet, og strammere kan diskuteres for en spesifikk bredde og karakter i stedet for å love generelt. To ting beveger svaret. Den første er bredden: en bred spole med et langt rullegap er vanskeligere å holde enn en smal spaltelist, fordi krone og eksentrisitet har mer plass å vise. Den andre er målemetoden, siden et håndmikrometer og en berøringsfri måler ikke stemmer med mikrometeret. Fortell oss bandet du trenger og instrumentet du vil sjekke det med, og tilbudet vil bli skrevet mot det paret i stedet for et katalognummer.

    QGir sertifikatet strekkfasthet eller hardhet?

    ABegge kan rapporteres, men de kommer fra forskjellige tester og en av dem er langt mer pålitelig på tynne snitt. Strekkfasthet måles på en stripeprøve med full seksjon, så resultatet avhenger av prøvebredde og grepjustering og har mer spredning ved 50 µm. Hardhet er raskere, lokal og billigere, men kun gyldig hvis belastningen er oppgitt og snittet er minst 1,5 ganger innrykksdiagonalen. For rutinegodkjenning vil vi sette hardhet i HV ved en oppgitt belastning på hver coil, og strekk på kvalifikasjonsspolen eller på forespørsel. Hvis tegningen din krever et strekkbånd, si det på forespørselsstadiet slik at testplanen er innebygd i prisen i stedet for å legges til etterpå.

    QKan du levere denne måleren i full hard?

    AJa, og det er temperamentet de fleste kjøpere vil ha her, for en 50 µm del er vanligvis en kontakt, en shim eller en flat fjær som må bære last uten mye bevegelse. Grensen er ikke hardheten i seg selv, men hva delen har for å overleve etterpå. Fullt hardt materiale på denne måleren har nesten ingen formende reserve, så enhver bøyning utenfor en liten radius må designes før herding, eller delen må lages med et mykere temperament. Fortell oss den minste bøyeradiusen på tegningen og nedbøyningen delen ser; det paret, ikke hardhetstallet, avgjør om H er riktig anrop eller om 1/2H vil holde den samme lasten med en brukbar bøy.

    QHvor lang er en spole og hvordan er den viklet?

    ALengden følger av bredden, fordi spoler er viklet til en vekt din decoiler kan løfte. Med en bredde på 300 mm veier båndet ca. 119 g per meter, så en 100 kg kveil er ca. 840 m; ved 50 mm bredde er samme vekt over 5000 m. Smale bredder leveres normalt oscillerende viklet på en spole, som fjerner spolesettet og tillater en kontinuerlig kjøring, mens bredere materiale kommer som en konvensjonell spole på en kjernestørrelse for å redusere krumningen den tar. Gi oss den maksimale spolvekten din avtrekker håndterer og lengden du ønsker mellom endringene, og viklingen vil bli stilt inn til å matche i stedet for standardspolen vår.

    QHvilken kant bør jeg bestille for en så tynn del?

    ASpaltekant hvis delen er blank og kanten forsvinner inn i trimmen, fordi det er det billigste alternativet og graten kan orienteres bort fra arbeidsflaten. Rund kant hvis stripen mates gjennom en guide, håndteres i bulk eller berører en glidende kontakt, siden en rullet kant ikke vil barbere verktøyet eller operatøren. Avgrades til oppgitt høyde dersom kanten forblir en funksjonell overflate, noe som er vanlig på kontaktfjærer hvor graten vil sitte mot en sammenfallende del. På 50 µm er graten en tiendedel av snittet, så det er verdt en linje på tegningen og en samtale før spolen spaltes.

    QKan jeg teste en kort lengde før jeg forplikter meg til en full bestilling?

    AJa, en prøvelengde på omtrent 5 til 20 kg er normalt for verktøykvalifisering mot et standard minimum på omtrent 100 kg. Prøven rulles og spaltes i henhold til samme tidsplan som produksjonsordren, som er den eneste måten dens oppførsel forutsier bulken på, og den kan spaltes til produksjonsbredden slik at den kjører på det virkelige verktøyet i stedet for på en laboratoriepresse. Send blankbredden, temperamentet og kanten du har tenkt å bruke, så vil prøveversjonen bygges til den kombinasjonen. Resultater fra et prøvekutt til en annen bredde forteller deg svært lite ved denne måleren, fordi kantdeling og camber begge endres med bredden.

    Send forespørsel
    Kontaktinfo
    For henvendelser om våre produkter eller prikelister, vennligst la e -posten din være i kontakt, og vi vil være i kontakt innen 24 timer.
    X
    Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
    AvvisAkseptere